Artykuł sponsorowany
Jak geometria frezu i ścieżka narzędzia zmieniają efekt obróbki detali metalowych w produkcji seryjnej
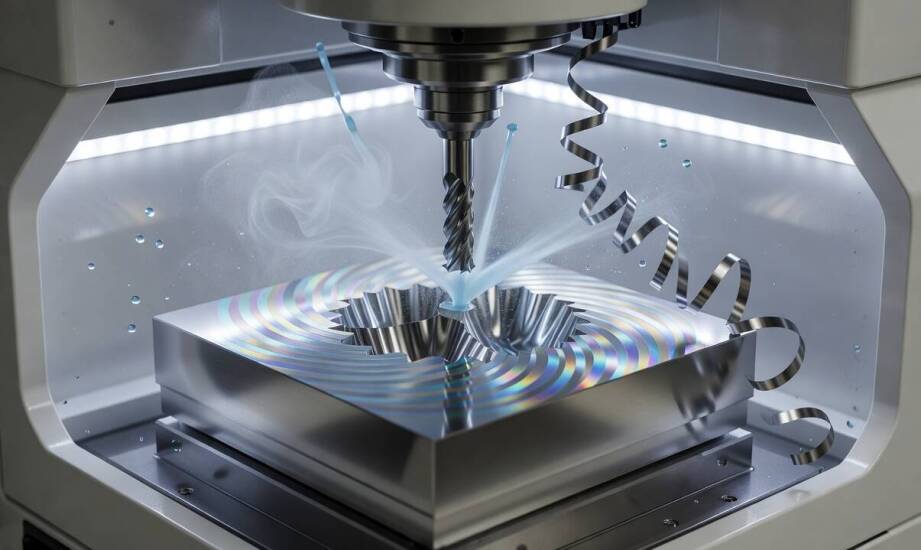
Nawet identyczny model CAD detalu metalowego, na którym wykonuje się frezowanie cnc, może uzyskać powierzchnię o odmiennej chropowatości. Czas trwania cyklu również ulega zmianie w zależności od dobranej geometrii ostrza i zaplanowanej strategii prowadzenia maszyny. W produkcji seryjnej te z pozoru drobne różnice w oprogramowaniu CAM przekładają się bezpośrednio na realne koszty i powtarzalność geometryczną wypuszczanych elementów. Ten sam detal, obrabiany narzędziem o innej średnicy lub prowadzoną inaczej trajektorią, nierzadko wymaga wprowadzania dodatkowych przejść korygujących. Błędnie dopasowana technologia generuje nadmierne ciepło w strefie skrawania, co grozi odkształceniem materiału.
Geometria frezu decyduje o obciążeniu obrabiarki
Średnica użytego ostrza wpływa na maksymalną szerokość skrawania oraz sztywność całego układu kinematycznego. Większy rozmiar narzędzia umożliwia wyższe posuwy przy planowaniu płaskich powierzchni, ale jednocześnie wymaga dysponowania odpowiednią mocą wrzeciona, aby uniknąć szkodliwych drgań. Liczba zębów określa z kolei wydajność usuwania naddatku. Wielopiórowe warianty, powszechnie stosowane w obróbce zgrubnej twardej stali, pozwalają zauważalnie zwiększyć prędkość posuwu. Narzędzia te redukują obciążenie przypadające na pojedyncze ostrze, co przekłada się na wysoką stabilność procesu technologicznego.
Kształt wierzchołka determinuje rodzaj możliwej do przeprowadzenia operacji. Wyodrębnia się tu przede wszystkim modele płaskie przeznaczone do wycinania rowków oraz frezy kulowe służące do odwzorowywania skomplikowanych krzywizn. Większy kąt natarcia dla stopów aluminium zmniejsza siły skrawania i ułatwia formowanie wiórów, zapobiegając przyklejaniu się metalu do powierzchni natarcia. W przypadku stali hartowanej stosuje się dla odmiany znacznie mniejsze wartości kątów, aby skutecznie zwiększyć fizyczną wytrzymałość krawędzi skrawającej na wykruszenia. Odpowiednio dobrany mikropromień krawędzi roboczej ułatwia uzyskanie bardzo niskiej chropowatości podczas decydujących operacji wykańczających.
Ścieżka narzędzia wpływa na ostateczną gładkość
Sposób prowadzenia narzędzia względem materiału decyduje o stałości kąta opasania, efektywności odprowadzania ciepła oraz ostatecznej jakości metalowej płaszczyzny. Strategia zygzakowa zazwyczaj sprawdza się przy szybkiej, zgrubnej obróbce dużych obszarów. Wyższy kąt opasania generuje tu jednak mocniejsze obciążenia sprzętu, co wymusza zaprogramowanie częstszych przejść lub ogólne obniżenie parametrów skrawania. Alternatywą dla tradycyjnych metod pozostaje ścieżka trochoidalna, która utrzymuje niski, stały styk narzędzia z obrabianym metalem. Frez porusza się w niej płynnym ruchem kołowym, co pozwala na bieżące, skuteczne wyrzucanie wiórów na zewnątrz strefy roboczej.
Wykorzystanie ruchu trochoidalnego zauważalnie zmniejsza siły tnące i umożliwia bezpieczną pracę na znacznie większych głębokościach osiowych. W zleceniach o charakterze seryjnym takie podejście wyraźnie skraca czas obróbki i wielokrotnie wydłuża żywotność kosztownych narzędzi. Przy delikatnych operacjach wykańczających operatorzy maszyn ustawiają z kolei mały krok poprzeczny oraz obniżony posuw. Zapewnia to oczekiwaną gładkość bez ryzyka uszkodzenia struktury detalu.
Właściwy dobór wspomnianych parametrów przekłada się bezpośrednio na jakość całej wyprodukowanej partii. Działająca w Częstochowie firma Staltim Stawiarscy płynnie łączy wiedzę o nowoczesnych strategiach z rzemiosłem, kontynuując rodzinną tradycję obróbki metali sięgającą lat czterdziestych XX wieku. Przedsiębiorstwo, zarządzane obecnie przez czwarte pokolenie, opiera produkcję na własnym parku zaawansowanych maszyn CNC oraz automatów krzywkowych. Zakład realizuje precyzyjną obróbkę skrawaniem detali o długości do jednego metra, zajmując się seryjnym toczeniem, frezowaniem i gwintowaniem elementów stalowych dla wymagającej branży motoryzacyjnej czy oświetleniowej.
Oczekiwany rezultat pracy maszyny sterowanej numerycznie zawsze wynika ze starannego zestrojenia geometrii ostrza, obranej ścieżki i właściwości samego materiału. Skupienie się wyłącznie na jednym izolowanym parametrze rzadko przynosi zadowalające i powtarzalne rezultaty produkcyjne. Świadoma optymalizacja całego procesu pozwala uzyskać gładką, bezbłędną powierzchnię przy krótkim czasie cyklu i zminimalizowanym zużyciu zaplecza sprzętowego. Zasada ta sprawdza się równie dobrze w przypadku masowej serii podzespołów, jak i podczas wykonywania jednostkowych, prototypowych detali.
Kategorie artykułów
Polecane artykuły

Wybór odpowiednich kabli i przewodów do instalacji elektrycznych

Jak wybrać odpowiednią technikę czyszczenia elewacji?

Posadzki kamienne zewnętrzne – inwestycja w długowieczność i elegancję
